Artykuł sponsorowany
Jak moduł i profil zębów w przekładni kątowej wpływają na luz i drgania osi CNC
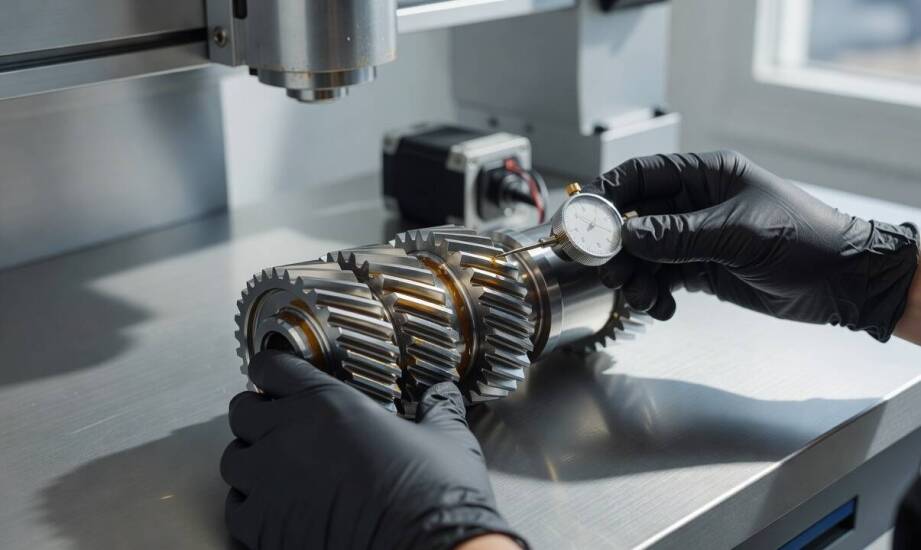
W osi kątowej centrum obróbczego CNC precyzja ruchu zależy od parametrów geometrycznych przekładni. Maszyny te wykonują ciągłe nawroty i pracują pod zmiennym obciążeniem, co stawia surowe wymagania elementom przenoszącym napęd. Odpowiednio dobrany moduł oraz profil zębów wpływają bezpośrednio na wielkość luzu międzyzębnego, sztywność skrętną i poziom drgań uderzeniowych w całym układzie. Błąd w specyfikacji tych wartości prowadzi do pogorszenia jakości obrabianej powierzchni oraz szybszego zużycia mechanizmów.
Zależność między modułem, liczbą zębów a powierzchnią kontaktu
Moduł koła zębatego określa fundamentalny rozmiar zębów, wyznaczając ich wysokość oraz średnicę okręgu podziałowego. Zwiększenie tego parametru prowadzi do uzyskania większych zębów o rozszerzonej powierzchni kontaktu. Taka geometria poprawia rozkład sił nacisku podczas pracy ciągłej, chroniąc materiał przed przedwczesnym zmęczeniem. Wrzeciona frezarskie i osie obrotowe wymagają jednak balansu między wielkością modułu a ogólną płynnością ruchu całej obrabiarki.
Większa liczba zębów przy zachowaniu stałego modułu wymusza zastosowanie koła o odpowiednio powiększonej średnicy. Konstruktorzy uzyskują w ten sposób jednoczesne zazębienie większej liczby par zębów, co podnosi wskaźnik pokrycia roboczego. Mechanizm o wysokim wskaźniku pokrycia wykazuje mniejszą wrażliwość na nagłe skoki momentu obrotowego, ponieważ siła rozkłada się równomiernie na kilka sąsiadujących punktów styku. Minimalizacja modułu pozwala z kolei zmniejszyć gabaryty przekładni i wygenerować drobniejsze uzębienie. Pojedynczy ząb staje się wówczas cieńszy, przez co rośnie jego podatność na odkształcenia plastyczne przy gwałtownym hamowaniu głowicy.
Wpływ profilu zębów i osiowania na luz oraz stabilność
Kształt linii zęba decyduje o dynamice wejścia w strefę kontaktu. Klasyczne uzębienie proste charakteryzuje się równoległym do osi ułożeniem krawędzi, co wywołuje gwałtowne uderzenia przy zazębianiu kolejnych par. Skutkuje to zauważalnym wzrostem hałasu i wzbudza drgania, szczególnie przy wysokich prędkościach wrzeciona. W nowoczesnych centrach obróbczych częściej wykorzystuje się uzębienie łukowe. Jego specyficzna krzywizna gwarantuje stopniowe wchodzenie zębów w kontakt na całej szerokości wieńca, skutecznie tłumiąc pulsacje momentu.
Każda przekładnia wymaga zachowania technologicznego luzu międzyzębnego, który kompensuje rozszerzalność cieplną materiału i tolerancje wykonawcze. W osiach pozycjonujących zbyt luźne pasowanie powoduje szarpnięcia przy zmianie kierunku obrotu. Błędy osiowania dodatkowo pogarszają kinematykę całego modułu. Niewłaściwe ustawienie wałów przemieszcza ślad współpracy zębów ku krawędziom, co wywołuje nierównomierny rozkład nacisków i przyspiesza wycieranie powierzchni roboczych.
Wymagania te nabierają szczególnego znaczenia na styku mechaniki i automatyki sterującej. Komponenty techniki napędowej, które w modelu hurtowym dla branży produkcyjnej dostarcza NAABAAHI, muszą płynnie współpracować z wysoce precyzyjnymi silnikami krokowymi i serwonapędami. Odpowiednio wyprofilowane i wyosiowane koło zębate stożkowe pozwala zredukować błąd pozycjonowania narzędzia oraz przekazać moment obrotowy bez ryzyka gubienia kroków. Integracja sztywnej przekładni z elektroniką sterującą warunkuje utrzymanie idealnej trajektorii skrawania.
Ostateczny dobór geometrii przekładni kątowej stanowi kompromis między nośnością a płynnością ruchu nawrotnego. Projektanci analizują docelową prędkość obrotową, charakter obciążeń udarowych oraz precyzję montażu całego zespołu w maszynie. Właściwe zdefiniowanie parametrów technicznych gwarantuje, że mechanizm zachowa wymaganą powtarzalność nawet przy wielozmianowej obróbce twardych stopów.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić zamówienie materiałów budowlanych, zanim trafi na posesję

Dlaczego proszkowa powłoka na felgach stalowych lepiej znosi zimę niż farba nakładana na zimno

Środki do zwalczania owadów: jak wybrać odpowiedni produkt dla swojego ogrodu?
