Artykuł sponsorowany
Jak azotowanie metodą jarzeniową zwiększa trwałość matryc, stempli i form wtryskowych
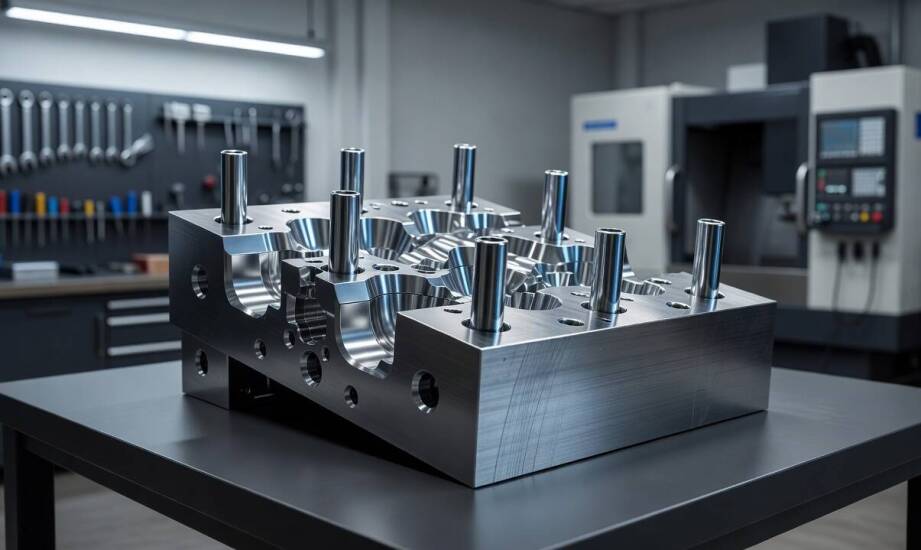
Producenci matryc, stempli i form wtryskowych regularnie zmagają się z problemem przedwczesnej utraty właściwości nowych narzędzi. Detale te na samym początku cyklu produkcyjnego doskonale spełniają rygorystyczne wymagania wymiarowe. Z biegiem czasu ulegają one jednak ścieraniu, a na ich powierzchni powstają mikropęknięcia. Wykruszanie krawędzi roboczych prowadzi do szybkiej utraty precyzji, co bezpośrednio wymusza przestoje maszyn lub przedwczesną wymianę całego elementu. Zrozumienie mechanizmów niszczenia pozwala dobrać odpowiednie metody zabezpieczenia obrabianej stali.
Mechanizm ochrony powierzchni przed zużyciem
Proces utwardzania tworzy na powierzchni stali stopowej specjalną warstwę dyfuzyjną, która zmienia strukturę materiału na poziomie atomowym. Literatura naukowa wskazuje, że końcowa grubość i twardość tej powłoki zależą ściśle od gatunku obrabianego materiału oraz precyzyjnie dobranych parametrów temperaturowych. Wprowadzenie naprężeń ściskających spowalnia inicjację pęknięć zmęczeniowych, co ma kluczowe znaczenie przy obciążeniach cyklicznych. Takie nasycenie stali wyraźnie ogranicza tempo zużycia adhezyjnego i ściernego podczas intensywnej pracy maszyny.
W matrycach do wyciskania profili odpowiednio przygotowana powierzchnia odgrywa szczególną rolę. Utwardzona struktura ogranicza przywieranie obrabianego materiału i znacząco redukuje zużycie termomechaniczne. Stemple do tłoczenia zyskują z kolei wytrzymałą barierę chroniącą przed uszkodzeniami od mikrouderzeń. Badania materiałoznawcze potwierdzają, że modyfikacja wierzchnia wielokrotnie zwiększa liczbę cykli roboczych w porównaniu do elementów surowych. W przypadku form wtryskowych obróbka cieplno-chemiczna bezpośrednio zmniejsza tarcie między płynnym tworzywem a gniazdem kształtującym. Zmniejszony opór tarcia ułatwia uwalnianie wyprasek i wydłuża interwały smarowania, pozwalając jednocześnie zachować bardzo wąskie tolerancje wymiarowe produktów końcowych.
Wpływ geometrii detali na skuteczność utwardzania
O finalnej jakości warstwy roboczej decyduje dobór odpowiedniego gatunku stali. Materiały wzbogacone o pierwiastki takie jak chrom, molibden, wanad czy aluminium dają najlepsze rezultaty pod kątem odporności na zużycie. Obecność tych dodatków stopowych umożliwia tworzenie wysoce stabilnych związków wewnątrz strefy dyfuzyjnej. Technologia ta sprawdza się najlepiej przy detalach o umiarkowanej złożoności geometrycznej. Brak ostrych przejść grubości pozwala na bezpieczne i równomierne nagrzewanie, co minimalizuje niebezpieczne naprężenia cieplne w strukturze materiału.
Firma Motor Jarosław Iwaneczko wykorzystuje nowoczesny reaktor do precyzyjnego nasycania detali stalowych. Przedsiębiorstwo obsługuje zlecenia na elementy o masie do stu kilogramów. Profesjonalnie przeprowadzone azotowanie jarzeniowe skutecznie zabezpiecza części maszyn przemysłowych, specjalistyczne formy oraz komponenty motoryzacyjne. Właściwa kontrola parametrów plazmy pozwala dopasować profil utwardzenia dokładnie do warunków pracy konkretnego narzędzia, zwiększając jego ogólną bezawaryjność.
Z produkcji płyną wyraźne sygnały świadczące o konieczności wdrożenia dodatkowego utwardzania. Należą do nich zbyt długie przestoje związane z częstą wymianą oprzyrządowania oraz ciągłe naprawy zatartej powierzchni roboczej. Lepsza stabilność wymiarowa po nasyceniu wynika z wolniejszego wycierania się warstwy wierzchniej. Należy mieć jednak świadomość pewnych barier technologicznych. Detale posiadające bardzo głębokie kieszenie lub wąskie szczeliny stanowią wyzwanie dla równomiernego rozprowadzenia plazmy. Elementy wyjątkowo cienkościenne niosą z kolei wysokie ryzyko trwałych odkształceń w trakcie cyklu nagrzewania i chłodzenia. Proces ten nie zregeneruje również narzędzi mocno zużytych. Ukrycie spękań pod nową powłoką maskuje usterkę jedynie na krótki czas.
Zabezpieczenie powierzchni roboczych stanowi opłacalną inwestycję przede wszystkim w powtarzalność długich serii produkcyjnych. Wdrożenie tego etapu obróbki ma sens wtedy, gdy zakłady oczekują utrzymania perfekcyjnej jakości wyrobów przez wiele tysięcy cykli. Wyraźne ograniczenie kosztów serwisowania narzędzi szybko rekompensuje nakłady finansowe poniesione na ich specjalistyczne przygotowanie.
Kategorie artykułów
Polecane artykuły
Jak sprawdzić zamówienie materiałów budowlanych, zanim trafi na posesję
Dlaczego proszkowa powłoka na felgach stalowych lepiej znosi zimę niż farba nakładana na zimno
Środki do zwalczania owadów: jak wybrać odpowiedni produkt dla swojego ogrodu?